La realizzazione di camere bianche alimentari richiede il controllo rigoroso di particolato, biocontaminazione, temperatura e umidità per proteggere la purezza microbiologica dei prodotti durante la lavorazione e il confezionamento.
Norbafrigo Impianti sviluppa sistemi completi di trattamento aria e ambienti a atmosfera controllata conformi agli standard internazionali ISO 14644 e alle linee guida Good Manufacturing Practice (GMP), garantendo conformità operativa con i protocolli HACCP, FDA 21 CFR Part 11 e GAMP nel comparto agroalimentare e farmaceutico.
Progettazione e realizzazione di camere bianche per l'industria alimentare
Le camere bianche per il settore alimentare garantiscono la sicurezza igienica dei processi manipolativi eliminando le contaminazioni crociate mediante ambienti compartimentati, pressioni differenziali e flussi d'aria controllati.
All'interno delle industrie di trasformazione, la produzione di alimenti deperibili come prodotti di quarta gamma, piatti pronti, salse fresche, latticini e preparati richiede un contenimento severo delle cariche biologiche disperse nell'atmosfera di lavoro. L'integrazione di cleanroom classificate ISO 8, ISO 7 o ISO 5 riduce drasticamente il rischio di alterazione delle matrici organiche, prolungando la vita commerciale dei cibi senza ricorrere a conservanti artificiali o a trattamenti termici invasivi.
La configurazione strutturale può avvenire mediante moduli prefabbricati autoportanti oppure attraverso compartimentazioni integrate direttamente nel layout dello stabilimento. Le pareti lisce con finiture antistatiche, i raccordi a sguscio tra pareti e pavimenti e i rivestimenti resinosi antibatterici consentono cicli di lavaggio chimico e sanificazione profonda senza degradazione dei materiali. I punti di transito del personale e dei semilavorati impiegano bussole interbloccate a doppia porta per impedire che l'apertura contemporanea dei varchi annulli la separazione fisica tra reparti sporchi e aree sterili. Per il trasferimento dei materiali da imballo e degli ingredienti, l'inserimento di pass box e cabine di pesata previene l'ingresso di particolato esterno verso le linee di riempimento asettico.
Nelle linee di confezionamento alimentare, la cleanroom protegge l'istante in cui l'alimento entra in contatto con il contenitore primario prima della sigillatura ermetica.
Le soluzioni Norbafrigo Impianti supportano impianti di formatura, riempimento e chiusura di buste termosaldate, vaschette termoformate, flaconi, blister e pouch.
Grazie alla compartimentazione mirata, l'aria circostante la tramoggia di carico e il piano di saldatura viene mantenuta priva di spore fungine e batteri, assicurando standard igienico-sanitari costanti lungo tutti i turni lavorativi.
Nel comparto di lavorazione carni e affettamento salumi, questi ambienti sterili operano in regime refrigerato tra +4 °C e +8 °C, bloccando la proliferazione batterica durante le fasi di taglio e porzionamento rapido. Per approfondire i requisiti specifici di questi reparti, è possibile consultare le nostre soluzioni dedicate agli impianti di stagionatura salumi e salumifici e alla catena termica nella refrigerazione della filiera carni.
La realizzazione dell'opera include la fornitura della documentazione tecnica necessaria alla qualifica dell'impianto, con report di collaudo per la convalida dei livelli particellari e della tenuta aeraulica. Per le aziende che pianificano nuovi reparti produttivi o intendono adeguare linee storiche ai requisiti di audit internazionali, i tecnici specializzati di Norbafrigo Impianti offrono supporto ingegneristico personalizzato. È possibile contattare la sede per richiedere un sopralluogo tecnico e uno studio di fattibilità dedicato alla propria filiera produttiva.
Impianti HVAC, filtrazione HEPA e controllo termoigrometrico di precisione
Gli impianti HVAC per cleanroom alimentari mantengono stabili temperatura, umidità relativa e purezza dell'aria attraverso sezioni di trattamento aeraulico avanzate e filtrazione assoluta certificata.
Il dimensionamento fluidodinamico gestisce regimi di ricircolo dell'aria ad alta frequenza, con portate comprese tra 20 e oltre 300 volumi orari in base alla classe di contaminazione richiesta e al carico termico interno.
L'aria esterna di rinnovo viene sottoposta a pre-filtrazione progressiva prima del passaggio attraverso filtri terminali assoluti HEPA o ULPA, capaci di trattenere polveri, lieviti e microrganismi con efficienze fino al 99,995% per particelle di diametro uguale o superiore a 0,3 micron.
Il controllo termoigrometrico opera tramite regolazione continua con tolleranze di temperatura pari a ±0,5 °C all'interno del campo compreso tra +10 °C e +25 °C. Per applicazioni con materie prime altamente igroscopiche o polveri alimentari solubili, la regolazione dell'umidità relativa opera tra il 40% e il 65%.
La sottrazione di vapore avviene mediante deumidificazione attiva a ciclo frigorifero o con rotori essiccanti, mentre l'apporto di umidità è affidato a distributori a vapore sterile non umido, evitando la dispersione di aerosol contenenti calcare o colonie microbiche. Per lavorazioni a freddo, gli impianti possono coniugare la classe particellare ISO con regimi termici refrigerati a bassa temperatura (+4 °C / +8 °C), prevenendo la formazione di condense superficiali su canalizzazioni e pareti.
| Parametro Tecnico | Valore / Tolleranza Operativa | Finalità di Processo |
|---|---|---|
| Temperatura ambiente | Da +10 °C a +25 °C (±0,5 °C) o refrigerata (+4 °C / +8 °C) | Stabilità delle materie prime sensibili e comfort degli operatori |
| Umidità relativa | 40% - 65% (deumidificazione attiva / vapore sterile) | Prevenzione di grumi nelle polveri e inibizione di condense e muffe |
| Filtrazione e ricircolo | Filtri HEPA/ULPA, ricircolo da 20 a oltre 300 volumi/h | Abbattimento del particolato e conformità ISO 5, ISO 7, ISO 8 |
| Regime di pressione | Gradiente differenziale positivo (>10-15 Pa) o negativo | Protezione contro infiltrazioni esterne o contenimento polveri volatili |
La gestione della pressione differenziale assicura la corretta direzione dei flussi d'aria attraverso le aperture di transito. Nelle camere bianche destinate alla manipolazione di prodotti asettici si impiega una sovrappressione positiva compresa tra 10 e 15 Pascal rispetto agli ambienti attigui non sterili. In questo modo, all'apertura temporanea dei varchi, l'aria pulita fuoriesce verso l'esterno impedendo l'intrusione di correnti contaminate. Al contrario, nei reparti in cui si manipolano polveri volatili allergeniche o sostanze aromatiche concentrate, l'impianto viene configurato in leggera depressione per confinare le emissioni all'interno della zona di aspirazione dedicata.
La continuità delle prestazioni è affidata a quadri di automazione industriale dotati di PLC e sistemi di supervisione SCADA per il monitoraggio continuo dei parametri ambientali. I dispositivi registrano in tempo reale pressione, termoigrometria, intasamento dei filtri e velocità dell'aria, generando allarmi automatici al superamento delle soglie prefissate.
I registri storici e le funzioni di backup garantiscono la piena tracciabilità dei lotti di produzione, rispondendo alle prescrizioni di conformità FDA 21 CFR Part 11 e HACCP. Gli impianti sono progettati per assicurare alta efficienza energetica mediante recuperatori di calore termodinamici e motorizzazioni elettroniche a velocità variabile.
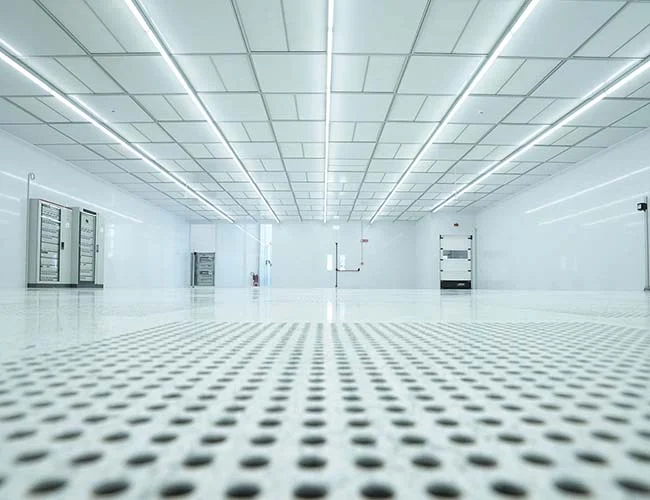
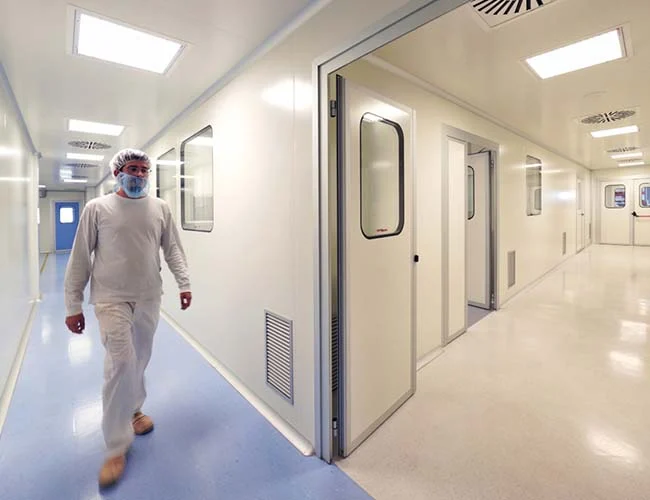
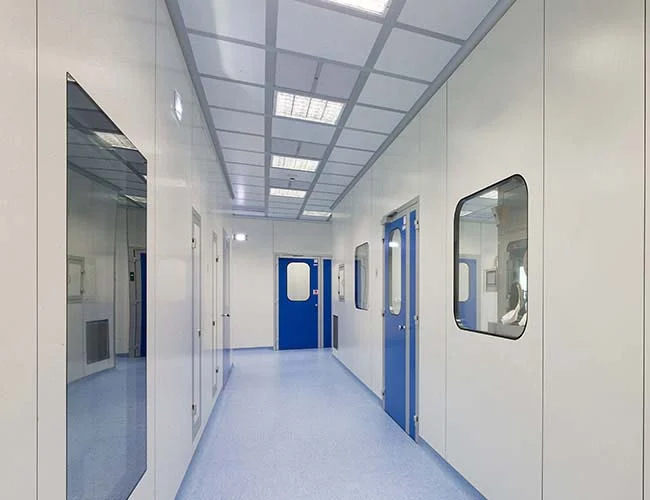
Camere Bianche a temperatura e umidità controllata
Ambienti sterili e controllati per lavorazioni critiche, confezionamento asettico o manipolazione di materie prime sensibili.
-
Climatizzazione a filtrazione assoluta HEPA/ULPA, con ricircolo d’aria ad alta frequenza (da 20 a oltre 300 volumi/h).
-
Controllo della temperatura compreso tra +10 °C e +25 °C, con precisione ±0,5 °C.
-
Regolazione dell’umidità relativa tra 40% e 65%, con deumidificazione attiva e umidificatori a vapore sterile.
-
Pressione positiva o negativa a seconda dell'applicazione, per evitare ingressi o dispersioni contaminanti.
-
Impianti HVAC integrabili con clean room classificate ISO 8, ISO 7, ISO 5, secondo necessità.
Integrazione con Linee di Produzione Sterile e Confezionamento
Le realizzazioni di Norbafrigo Impianti possono essere integrati direttamente in ambienti produttivi in cui è richiesta:
-
Lavorazione sterile di prodotti alimentari freschi o delicati (es. IV gamma, piatti pronti, latticini, farmaci galenici, integratori).
-
Confezionamento in camera bianca (buste termosaldate, blister, flaconi, pouch).
-
Controllo del particolato e delle cariche microbiche anche in condizioni refrigerate (es. +4 °C / +8 °C).
Soluzioni Modulari e Personalizzabili
Ogni impianto può essere progettato come ambiente isolato o integrato alla linea produttiva esistente:
-
Cleanroom modulari prefabbricate o a struttura integrata con compartimentazioni flessibili.
-
Porte a tenuta stagna, interblocco con doppia porta, pareti antistatiche e pavimentazione antibatterica.
-
Integrazione con banchi di lavoro, pass box, cabine di pesata, tunnel di sterilizzazione e sistemi di sanificazione automatica.
Supervisione e Certificazione
-
Ogni impianto è predisposto per convalida ISO 14644 e GMP.
-
Sistemi di monitoraggio continuo dei parametri ambientali, con allarmi, logging dei dati e backup.
-
Compatibilità con protocolli HACCP, FDA 21 CFR Part 11, GAMP per il settore food e pharma.
Per richiedere un'analisi di fattibilità o dimensionare un nuovo impianto frigorifero per il vostro stabilimento, contattate il reparto tecnico di Norbafrigo per una consulenza specialistica dedicata.










FAQ
A cosa serve una camera bianca nell'industria alimentare?
Una camera bianca alimentare previene la contaminazione microbiologica e particellare dei cibi durante la preparazione e il confezionamento primario. Grazie a filtri assoluti HEPA, gradienti di sovrappressione e parametri termoigrometrici controllati, l'ambiente mantiene livelli minimi di impurità aerodisperse, garantendo la conservabilità del prodotto senza alterarne le proprietà organolettiche.
Come si controllano temperatura e umidità in una camera bianca alimentare secondo la norma ISO 14644?
La norma ISO 14644 classifica la concentrazione particellare, mentre i requisiti termoigrometrici vengono definiti in fase di progetto in base al prodotto trattato. Gli impianti HVAC regolano la temperatura tra +10 °C e +25 °C con precisione di ±0,5 °C (oppure da +4 °C a +8 °C per prodotti deperibili) e stabilizzano l'umidità relativa tra il 40% e il 65% mediante deumidificazione meccanica e vapore sterile.
Quali classi ISO sono richieste per il confezionamento sterile degli alimenti?
Nel settore alimentare si utilizzano tipicamente cleanroom classificate ISO 8 o ISO 7 per i reparti di lavorazione e porzionamento, mentre le zone di confezionamento asettico ad altissimo rischio igienico richiedono flussi laminari protetti in classe ISO 5. La configurazione dipende dalla carica microbiologica ammessa e dai protocolli HACCP e GMP applicati.